Na sala de reuniões da diretoria, a tela exibe um painel de Business Intelligence impecável. Cores sóbrias, gráficos dinâmicos de barras e cartões com indicadores de produção atualizados no início da manhã.
A TI corporativa cumpriu o projeto com antecedência: conectou as ferramentas analíticas diretamente às tabelas do banco de dados do ERP, eliminando a dependência de planilhas manuais na alta gestão.
Do ponto de vista estético e executivo, a fábrica parece digitalizada.
Contudo, quando o diretor industrial desce ao galpão para entender por que uma das linhas principais fechou o mês com 14% de perda de capacidade, a resposta não está no dashboard.
O painel do ERP registra apenas que a Ordem de Produção foi concluída com atraso de seis horas e que o consumo de energia ficou ligeiramente acima da média. O que aconteceu durante essas seis horas permanece um mistério completo.
A explicação para essa miopia reside em um erro estrutural comum na transformação digital da manufatura: a tentativa de conectar diretamente o Nível 2 (controle e automação) ao Nível 4 (gestão corporativa/ERP), ignorando a existência do Nível 3 (execução fabril/MES).
Sistemas de BI plugados direto no ERP operam sobre dados transacionais, estáticos e tardios. Eles foram projetados para enxergar eventos contábeis consolidados, não para interpretar o microatrito contínuo da física do chão de fábrica.
Ao saltar a camada de execução, a organização cria dashboards que mostram o resultado do prejuízo, mas continuam incapazes de identificar onde a margem foi perdida.
1. A natureza incompatível dos dados: transações vs. séries temporais
O motivo fundamental pelo qual o BI corporativo falha ao tentar analisar a linha de produção está na disparidade técnica entre os dois mundos de dados da indústria:
- O dado transacional do ERP (Nível 4): opera em ciclos lentos, baseado em tabelas relacionais de débito e crédito. Uma ordem de produção é aberta, uma requisição de matéria-prima é baixada e uma entrada de produto acabado é registrada horas ou dias depois. São fotos pontuais no tempo.
- O dado temporal da automação (Níveis 1 e 2): os Controladores Lógicos Programáveis (CLPs), inversores de frequência e sensores geram séries temporais em milissegundos. São vazões contínuas, variações de pressão, rotações por minuto, flutuações de corrente elétrica e estados lógicos transitórios.
Quando a equipe técnica tenta puxar dados do CLP diretamente para o banco do ERP ou plugar o BI nas tabelas corporativas para analisar eficiência, instala-se um abismo conceitual:
A diluição do microatrito
Uma linha de alta velocidade não para apenas por quebras catastróficas de quatro horas seguidas. O maior ladrão de capacidade instalada são as microparadas de 15 a 45 segundos: um sensor óptico desalinhado, um frasco que engasga na esteira e exige um toque manual do operador, ou uma oscilação térmica que faz a máquina reduzir a cadência nominal em 20%. O CLP enxerga cada um desses eventos; o ERP não tem estrutura de dados para armazená-los sem travar o banco relacional.
O apontamento "resumido" que esconde a verdade
Como o sistema transacional não suporta a granularidade de milissegundos, a operação recorre ao apontamento consolidado ao final do turno: o operador insere manualmente que a linha rodou 8 horas e parou 40 minutos por "ajuste mecânico". O dado que alimenta o BI já entra viciado, simplificado e sem correlação física com o que a máquina de fato operou.
2. As três ilusões do dashboard executivo sem Nível 3
Empresas que confiam exclusivamente em relatórios de BI gerados a partir do ERP convivem com três armadilhas diárias de tomada de decisão:
1. A ilusão do "tempo real" que opera em D+1
Muitos dashboards corporativos são vendidos internamente como monitoramento em tempo real, mas dependem de rotinas batch de sincronização que rodam de madrugada ou após o fechamento de turno. O diretor descobre que a linha perdeu rendimento na terça-feira apenas às 09h da quarta-feira, quando o lote defeituoso já seguiu para o armazém e a máquina continuou desregulada por mais dois turnos.
2. O dado desconectado da causa raiz
O painel do BI exibe que o custo unitário do SKU aumentou 12% em relação à ficha técnica padrão. No entanto, ao clicar no gráfico, o sistema não consegue abrir a causa: foi a matéria-prima do fornecedor que exigiu velocidade menor? Foi a temperatura do túnel de secagem que oscilou? Foi a troca de ferramental que demorou o dobro do previsto? O ERP registra o custo extra, mas a automação de Nível 2 que guardava o motivo não conversou com o sistema.
3. A criação de "ilhas de automação" isoladas
Sem uma camada intermediária que padronize as variáveis de equipamentos heterogêneos, cada fabricante de máquina entrega seu próprio software supervisório (SCADA) proprietário. A fábrica passa a ter dez telas diferentes no chão de fábrica e um ERP central no escritório que não conversa com nenhuma delas de forma padronizada.
3. A norma ISA-95 e a função inegociável da camada MES (Nível 3)
Para eliminar essa zona morta entre o chão de fábrica e o escritório, a arquitetura internacional de manufatura estruturou o modelo ISA-95. A norma estabelece com clareza que o Nível 2 não deve alimentar o Nível 4 diretamente sem passar pelo Nível 3: a camada MES (Manufacturing Execution System).
O MES não é um substituto do ERP nem um visualizador de telas como o SCADA; ele é a camada de contextualização operacional que transforma dados físicos em informação de negócio:
- Nível 4 (ERP / Finanças): governança corporativa, ordens de produção macro, custos consolidados e balanço financeiro.
- Nível 3 (MES / Gestão de Chão de Fábrica): a camada indispensável de contextualização e eventos em tempo real (ligação direta entre o planejamento e a máquina).
- Nível 2 (SCADA / Automação e Controle): supervisão operacional, telas de processo e monitoramento de linha.
- Nível 1 (CLPs, Atuadores e Sensores): controle determinístico, telemetria contínua e sinais elétricos em milissegundos.
A atuação do MES resolve esse gap em quatro etapas fundamentais:
1. Contextualização da telemetria com a Ordem de Produção
O sinal elétrico do CLP que indica "velocidade caiu de 120 para 80 ppm" ganha contexto de negócio dentro do MES: o sistema associa essa queda à Ordem de Produção nº 45892, ao operador logado na estação, ao molde instalado e ao lote específico de matéria-prima em uso. O dado deixa de ser um gráfico de frequência isolado e vira um evento de custo produtivo.
2. Captura automática e classificação de paradas sem digitação
O MES monitora os estados de entrada e saída do CLP. Quando a linha cessa a contagem de peças por mais de 5 segundos, o sistema registra a microparada instantaneamente e, se necessário, força o operador a categorizar o motivo no terminal touchscreen caso a automação não forneça o código de falha nativo. Nenhuma perda evapora da contabilidade.
3. Filtragem e consolidação inteligente para o ERP
Em vez de sobrecarregar o banco de dados corporativo com milhões de linhas de telemetria desnecessárias, o MES processa os eventos no nível de execução e devolve para o ERP apenas as informações relevantes para a governança contábil: tempos reais de máquina parada, quantidades boas confirmadas, consumo real de insumos apontado por ciclo e refugo segregado por causa.
4. Alimentação fidedigna para a camada analítica de BI
Quando os analistas de dados e controladores conectam o BI corporativo na camada MES (ou no seu Historian contextualizado), os dashboards ganham profundidade analítica real. O gráfico de lucratividade por produto agora permite a abertura detalhada direto até o minuto exato em que a esteira oscilou, correlacionando parâmetros de processo com perdas financeiras na última linha da DRE.
4. O ganho prático: governança de dados que sustenta a decisão
Estruturar a governança fabril respeitando a separação dos níveis da ISA-95 entrega retornos claros para a liderança de TI e de Operações:
- Fim das reuniões de alinhamento com dados divergentes: operações, manutenção e controladoria passam a olhar para a mesma fonte de verdade, eliminando discussões sobre qual relatório "está certo".
- Preservação da estabilidade dos sistemas centrais: o ERP continua focado nas suas funções fiscais, financeiras e de cadeia de suprimentos, sem sofrer lentidão por tentativas de ler portas industriais diretamente.
- Capacidade de reação no mesmo turno: supervisores e engenheiros identificam desvios de processo nos primeiros minutos da ocorrência, intervindo na linha antes que centenas de peças sejam condenadas.
- Escalabilidade corporativa multi-planta: com a camada MES padronizando as variáveis de chão de fábrica, novas linhas e plantas podem ser integradas ao BI corporativo sob uma mesma taxonomia de dados, independentemente da marca dos CLPs instalados.
Conclusão: a inteligência analítica depende da integridade do chão
Construir dashboards modernos de BI conectados apenas ao ERP é como instalar um velocímetro de precisão em um veículo sem conectá-lo às rodas: o painel tem luzes sofisticadas, mas não indica a velocidade real do deslocamento.
A inteligência artificial, o BI executivo e a controladoria de custos só entregam diagnósticos úteis se o dado de campo for capturado com a frequência, o contexto e o rigor físico que a manufatura exige.
Ao implementar a camada MES como a ponte indispensável entre o CLP e a gestão corporativa, a indústria fecha a zona morta do Nível 3, transforma ruído de telemetria em visibilidade financeira e blinda a sua margem contra perdas invisíveis.
Conecte a automação à sua gestão corporativa com a PlantSuite
Sua diretoria ainda tenta entender o que acontece no chão de fábrica olhando para relatórios defasados de ERP e planilhas desconectadas?
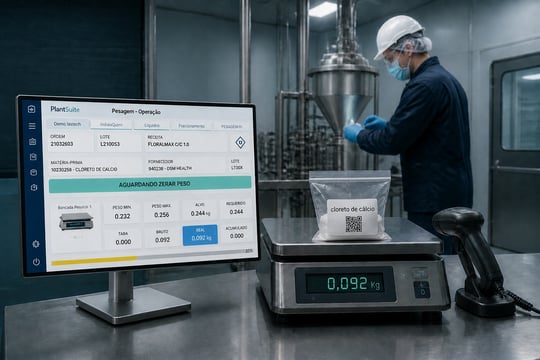
A plataforma PlantSuite MES atua como a camada Nível 3 nativa em conformidade com o padrão internacional ISA-95. Integre telemetria de CLPs de qualquer fabricante via módulos IoT Data Hub, Production Tracking e Historian, contextualizando eventos físicos em tempo real e entregando dados confiáveis e auditáveis para o seu ERP corporativo.
👉 Fale com os especialistas da PlantSuite e descubra como eliminar o abismo entre o chão de fábrica e a tomada de decisão executiva.