En el balance contable de la planta biofarmacéutica o química estéril, las facturas de electricidad, gas natural y tratamiento primario del agua bruta se consolidan al cierre del mes. El departamento de control de gestión calcula el importe total facturado por las empresas de servicios públicos, resta los gastos generales de la instalación y contabiliza el importe de los servicios en el centro de costes compartido de la fábrica, distribuyéndolo de forma proporcional al volumen total producido.
Para la dirección financiera, las cuentas cuadran desde el punto de vista contable.
Sin embargo, este enfoque de prorrateo oculta la enorme asimetría de uno de los insumos más caros de la fabricación por procesos: los servicios públicos limpios críticos. Producir agua para preparaciones inyectables (WFI) mediante destilación mecánica o termoeléctrica, generar vapor puro libre de pirógenos y llevar a cabo ciclos sucesivos de limpieza in situ (CIP) y esterilización in situ (SIP) suponen costes termodinámicos exponenciales.
Cuando la planta no es capaz de medir cuántos litros de WFI y cuántos kilogramos de vapor puro se han consumido específicamente para preparar, limpiar e inertizar el reactor de esa orden de producción concreta, el coste unitario del lote se convierte en una estimación contable ficticia.
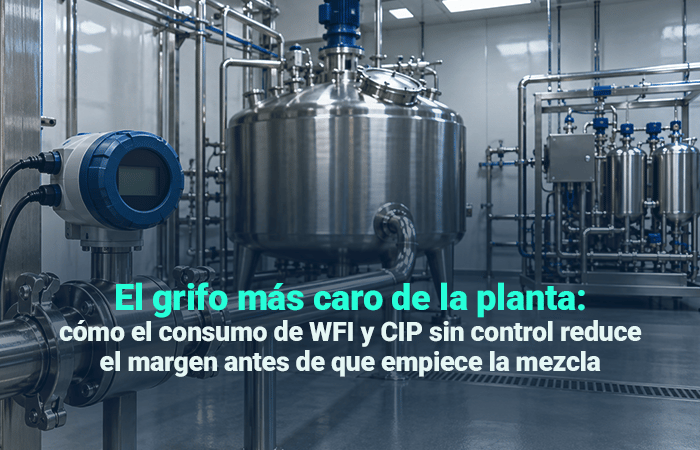
La planta opera bajo una suposición peligrosa: que el coste del lote solo empieza a contabilizarse cuando se descarga la primera materia prima noble en el depósito. En la realidad de las áreas asépticas, el grifo más caro de la planta ya lleva horas abierto antes de que comience la reacción.
1. La anatomía del gasto invisible: por qué prorratear los beneficios netos distorsiona el margen
El agua purificada no es equivalente al agua corriente del grifo. Generar un metro cúbico de WFI conforme a los requisitos de las farmacopeas internacionales implica etapas intensivas de desmineralización, ósmosis inversa de doble paso, ultrafiltración, desoxigenación y evaporación por termocompresión, seguidas de una recirculación continua en circuitos de acero inoxidable 316L mantenidos a más de 80 °C para evitar la formación de biopelícula.
Cada litro de WFI bombeado a un depósito de preparación conlleva un elevado consumo de kilovatios-hora, vapor y un control analítico continuo de la conductividad y del carbono orgánico total (TOC).
Cuando la gestión operativa trata este volumen como un gasto fijo de infraestructura, se producen tres graves distorsiones en la toma de decisiones:
- El encubrimiento de productos que consumen excesivamente los recursos: las formulaciones más viscosas, los productos biológicos altamente adherentes o las moléculas complejas exigen ciclos de CIP agresivos, múltiples enjuagues finales con WFI y ciclos prolongados de secado bajo un flujo de aire comprimido estéril. Si el coste de esta higienización se reparte entre todos los productos de la planta, los productos fáciles de limpiar subvencionan la ineficiencia y el coste real de las formulaciones problemáticas.
- La prolongación de los ciclos «por garantía operativa»: sin telemetría en tiempo real vinculada al pedido en curso, los equipos de turno tienden a alargar los tiempos de enjuague o a aumentar las temperaturas de lavado más allá de los límites homologados en la validación. La intención es «garantizar que se supere la prueba microbiológica», pero el resultado práctico es el vertido de metros cúbicos de agua estéril al efluente sin que exista una necesidad técnica.
- Las fugas silenciosas en los intercambiadores y los anillos de recirculación: las desviaciones en la presión de vapor, las purgas excesivas de condensado en purgadores desregulados o las válvulas de recirculación con juntas defectuosas pasan semanas sin ser diagnosticadas, ya que la pérdida queda diluida en la media mensual de los servicios de la planta.
2. La barrera técnica: por qué el sistema de supervisión (SCADA) no resuelve el problema
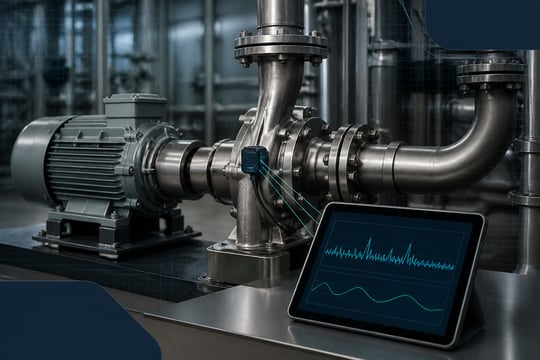
Muchos directores industriales argumentan que los skids de CIP y los generadores de WFI ya están automatizados y cuentan con medidores de caudal, temperatura y conductividad que se muestran en las pantallas del sistema de supervisión de los servicios.
Sin embargo, la automatización de Nivel 2 (SCADA) se centra en el control de la máquina, no en la contabilidad del negocio:
- Telemetría desconectada de la orden: el medidor de caudal registra que el skid de CIP bombeó 2.500 litros de WFI a las 14:30 del martes. Pero el sistema de automatización no sabe si esa limpieza se realizó para la preparación del lote X (que se retrasó), para el cierre del lote Y (que generó incrustaciones) o si fue un ciclo preventivo de higienización porque el reactor estuvo inactivo durante demasiado tiempo.
- El vacío entre el operador de la cinta transportadora y el operador de servicios: quien maneja la sala limpia solicita el inicio de la limpieza a través del terminal local; la central de servicios se limita a satisfacer la demanda hidráulica y térmica de las tuberías. El intercambio de información entre ambos puntos se realiza mediante llamadas por radio o formularios de turno rellenados a mano, lo que impide cualquier correlación precisa de los costes por lote.
3. De la cuenta global a la imputación unitaria: el papel del MES
Para eliminar la falta de visibilidad de los costes en las áreas estériles, la capa MES (Manufacturing Execution System) debe asumir el papel de integrador entre los eventos de producción y los medidores físicos de servicios, estructurando la gobernanza según las normas ISA-88 (control de lotes) e ISA-95.
La solución pasa por la imputación dinámica de los servicios según el contexto de fabricación:
1. Asociación automática de los ciclos de CIP/SIP a la orden de producción
En el modelo ISA-88, las etapas de prelavado, lavado alcalino, neutralización ácida, enjuague final con WFI y esterilización por vapor (SIP) se modelan como fases previas obligatorias de la receta maestra. El MES solo inicia la fase de pesaje o dosificación de ingredientes si la fase de preparación se ha completado con éxito. Todo el consumo de insumos y el tiempo de máquina dedicado a la higienización se registran bajo el identificador de esa orden específica.
2. Seguimiento de la finalización mediante conductividad y TOC en tiempo real
En lugar de lavar el reactor durante un tiempo fijo («enjuagar durante 40 minutos»), el MES supervisa directamente los datos del sensor de conductividad y TOC del desagüe del skid. Cuando el efluente de lavado alcanza la misma pureza que el agua de entrada (lo que demuestra que se han eliminado todos los residuos), el sistema detiene el enjuague inmediatamente. Esta automatización evita el consumo innecesario de WFI y reduce el tiempo de inactividad del recipiente.
3. Matriz de limpieza contextualizada (Clean-in-Place Matrix)
La cantidad de agua y energía que se consume en un cambio de línea depende del producto que había en el depósito y del producto que se introducirá a continuación. El MES gestiona la matriz de compatibilidad: las transiciones entre productos similares activan recetas de CIP simplificadas; los cambios entre moléculas incompatibles activan ciclos completos de desinfección intensiva. La planta evita utilizar la misma receta conservadora máxima para todos los escenarios.
4. Generación de informes de consumo real para el departamento de control de gestión
En lugar de enviar al ERP una estimación teórica del coste de fabricación, el MES devuelve al cierre contable la cantidad exacta de insumos indirectos consumidos: metros cúbicos de WFI, kilogramos de vapor puro consumidos en el SIP, horas de aire comprimido estéril y volumen de efluente generado para su tratamiento. La fijación de precios de los productos pasa a reflejar la realidad física de la línea de producción.
4. El impacto en la cuenta de resultados: margen neto recuperado y sostenibilidad operativa
Tratar el consumo de servicios públicos limpios con el rigor de la imputación directa aporta beneficios tangibles a las finanzas y a las operaciones de la fábrica:
- Fin de la fijación de precios distorsionada: el departamento de control de gestión descubre qué productos consumen realmente la capacidad de la planta, lo que permite recalibrar los márgenes comerciales o replantearse la secuencia de producción para minimizar los cambios críticos de línea.
- Aumento de la capacidad disponible de los biorreactores y reactores: la optimización de los ciclos de CIP y SIP, al eliminar los tiempos de enjuague excedentes, devuelve horas de funcionamiento a la planta de producción, lo que permite aumentar el volumen envasado sin necesidad de adquirir nuevos depósitos.
- Reducción drástica del coste operativo de los efluentes: disminuir el volumen de agua vertida y de los agentes químicos de lavado (sosa cáustica, ácidos de pasivación) reduce el coste del tratamiento biológico y químico en la estación depuradora (ETE).
- Auditoría de validación de limpieza simplificada: la comprobación de que cada ciclo de CIP/SIP ha cumplido los parámetros validados de tiempo, temperatura y concentración química queda vinculada al registro electrónico del lote, lo que facilita las inspecciones sanitarias y las auditorías de los clientes.
Conclusión: la limpieza es una materia prima, no un gasto inmobiliario
En las industrias farmacéutica y biotecnológica, aceptar la idea de que el coste de producción se limita a los ingredientes que se introducen en el frasco es un error de gestión que merma silenciosamente la rentabilidad del negocio. El vapor que esteriliza el circuito y el agua que enjuaga la línea son materias primas de altísimo valor añadido y deben controlarse con el mismo rigor metrológico y contable que se aplica a los principios activos.
Al conectar la automatización de los servicios a la inteligencia de ejecución del MES, la fábrica elimina el desperdicio oculto en las tuberías, acaba con la ilusión de los prorrateos medios de energía y garantiza que la dirección industrial comprenda exactamente cuánto cuesta preparar cada envase incluso antes de que comience la producción.
Audita el coste real de los servicios públicos por lote con PlantSuite
¿Su planta sigue tratando el consumo de WFI, vapor puro y ciclos de CIP como una cuenta global prorrateada a final de mes?
La plataforma PlantSuite MES ofrece un control avanzado de la ejecución con los módulos Batch (ISA-88), Historian y Production Tracking. Integre los skids de CIP, los caudalímetros y los transmisores de proceso directamente en la orden de producción activa, eliminando el desperdicio en limpiezas prolongadas y asignando los costes con precisión quirúrgica en su contabilidad industrial.
👉 Habla con los expertos de PlantSuite y descubre cómo detener la fuga invisible de servicios en tu planta de producción.